
Статьи
Оглавление
Введение
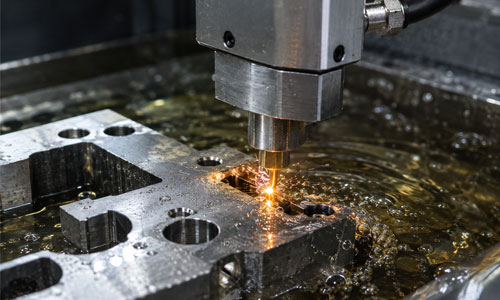
Электроэрозионная обработка (ЭЭО) — это технология, которая изменила правила игры в инструментальном производстве, авиа- и двигателестроении, а также в создании сложной оснастки. Когда фреза пасует перед закаленной сталью HRC 62, а чертеж требует допуска в 2 микрона, на сцену выходит электричество.
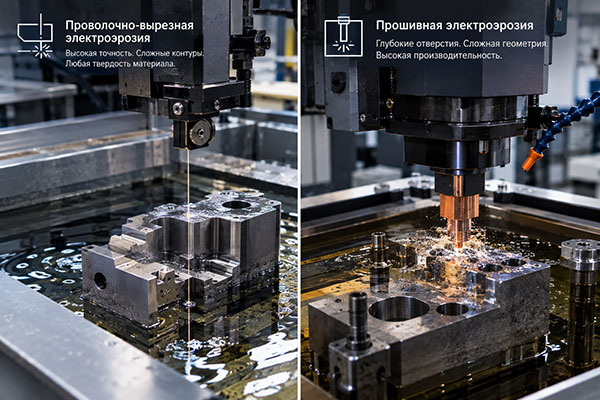
Два главных инструмента в арсенале электроэрозии — это проволочно-вырезной станок (Wire EDM) и прошивной (копировально-прошивной, Die-sinking EDM). Несмотря на общий физический принцип — разрушение металла серией контролируемых электрических разрядов в диэлектрической жидкости — их применение, возможности и экономика кардинально различаются.
Этот материал поможет технологам, начальникам производства и конструкторам оснастки безошибочно выбрать метод под конкретную производственную задачу.
Ищите где оказывают услуги электроэрозионной обработки?
Разместите заказ на портале, исполнители откликнутся сами
Это бесплатно и займет всего пару минут
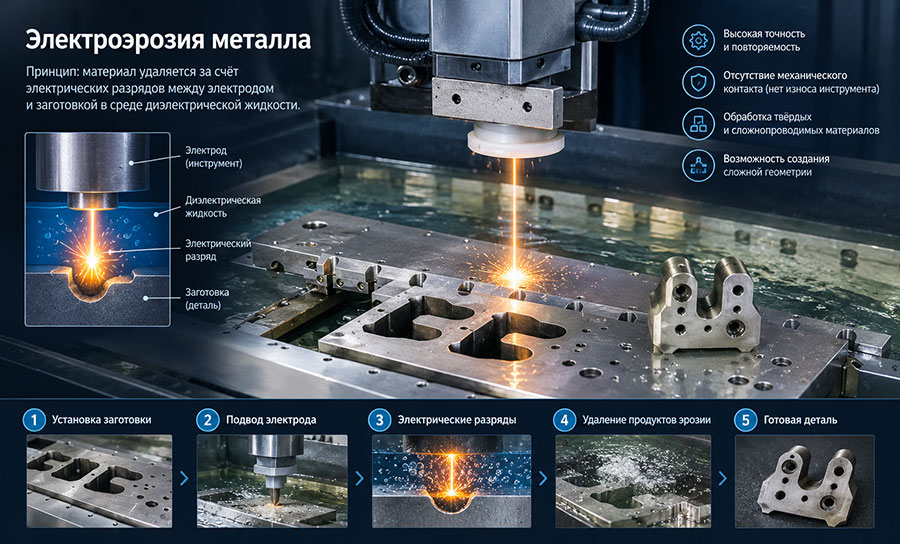
Физика процесса: как эрозия режет то, что не берёт фреза
Оба метода работают на явлении электрической эрозии. Между электродом (проволокой или фасонным стержнем) и заготовкой, погруженными в диэлектрик (дистиллированную воду или специальное масло), создается разность потенциалов. При сближении до критического расстояния происходит пробой — импульсный разряд.
Температура в канале разряда достигает 8000–12000 °C. Металл на поверхности заготовки мгновенно плавится и испаряется. Вспенившийся диэлектрик вымывает продукты эрозии из межэлектродного зазора. Важно понимать: проволока в процессе почти не изнашивается механически — она лишь постепенно расходуется электрически, а в зону реза непрерывно подаётся свежий участок. Прошивной электрод, наоборот, изнашивается: его форма постепенно теряется, поэтому в управляющую программу вводят компенсацию износа, а на деталь готовят несколько электродов. Именно поэтому возможности обоих методов различаются: они позволяют получать поверхности, недостижимые для традиционного резания, но по разной цене и с разной точностью.
Проволочно-вырезная электроэрозия (Wire EDM): скальпель для закаленной стали
Представьте бесконечно длинную, натянутую как струна гитарную струну — молибденовую или латунную проволоку диаметром от 0,02 до 0,3 мм. Она непрерывно перематывается с катушки на катушку, всегда подавая в зону реза свежий, неизношенный участок.
Принцип работы
Проволока прошивает сквозной паз в заготовке. Движение по контуру задается ЧПУ-управлением по осям XYUV (верхние и нижние направляющие могут двигаться независимо, что позволяет резать конические детали и сложные переходы).
Где применять
- Экструзионные матрицы и вырубные штампы. Создание острых, прочных кромок на твердосплавных вставках. Проволока — единственный способ получить идеальный прямой угол в закаленной матрице без скругления, которое неизбежно оставит фреза.
- Пуансоны сложной геометрии. Вырубка отверстий нестандартной формы, создание внутренних радиусов R0.05 мм.
- Пресс-формы для литья пластмасс. Изготовление тонких ребер охлаждения, текстурирование поверхностей, создание замков и направляющих с высокой точностью.
- Прототипирование и НИОКР. Быстрое изготовление единичных деталей из закаленных сталей без необходимости заказывать дорогостоящий режущий инструмент.
- Турбинные компоненты. Изготовление профиля лопаток газовых турбин, калибровка охлаждающих отверстий.
- Делительные механизмы. Нарезка зубчатых реек малого модуля, создание лимбов и делительных дисков.
Точность и качество поверхности
- Точность позиционирования: современные станки держат ±0,001–0,002 мм.
- Шероховатость: многостратегийная обработка позволяет достигать Ra 0,1–0,2 мкм (зеркало). Это исключает необходимость последующей ручной полировки матриц в 70% случаев.
- Конусность: за счет независимых осей UV станок может резать детали с углом наклона до 45 градусов (на специализированных моделях — до 60).
- Отсутствие заусенцев: деталь выходит из станка готовой к сборке.
Экономика (цена)
- Стоимость часа работы: ниже, чем у прошивного. Проволока относительно дешева, а вода как диэлектрик не требует сложной фильтрации и регенерации, в отличие от масла.
- Скорость: высокая скорость чернового реза (до 300–400 мм²/мин на современных генераторах). Однако чистовые проходы (4–6 штук для достижения Ra 0,2 мкм) занимают основное время.
- Главное ограничение: рез всегда сквозной. Сделать глухую полость, карман или полусферу проволокой невозможно.
Прошивная электроэрозия (Sinker EDM): скульптор глухих форм
Здесь инструментом служит объемный электрод, выточенный из графита или меди (иногда из вольфрама или меди-вольфрама). Он зеркально повторяет форму будущего углубления в детали.
Принцип работы
Электрод медленно погружается в заготовку, выжигая в ней свою копию. Зазор составляет от 0,005 до 0,5 мм.
Где применять
- Камеры пресс-форм. Изготовление глубоких полостей для литья под давлением, особенно со сложной 3D-топологией (сферы, параболоиды, поднутрения).
- Обработка твердого сплава. Формирование пазов и отверстий в вольфрамокобальтовых сплавах (ВК8, ВК15), где проволока просто не сможет зайти внутрь объема.
- Маркировка и клеймение. Создание рельефных логотипов, VIN-номеров, матриц для тиснения.
- Микроотверстия сложной формы. Изготовление фильер, калибров, отверстий с переменным сечением.
- Реставрация и ремонт. Наплавка изношенных поверхностей с последующей прошивкой до чертежного размера.
- Аэрокосмическая отрасль. Создание лабиринтных уплотнений на валах, лопатках и жаровых трубах.
Точность и качество поверхности
- Точность: сопоставима с проволочной (±0,002–0,005 мм), но сильно зависит от износа самого электрода. Графит крошится иначе, чем медь, что требует введения компенсаций в УП.
- Шероховатость: прошивка традиционно дает более грубую поверхность (Ra 0,8–1,6 мкм). Однако применение орбитальных движений электрода и современных генераторов nanosecond/picosecond позволяет достигать Ra 0,2–0,4 мкм. Добиться зеркального блеска сложнее и дольше, чем на проволоке.
- Финишная обработка: после прошивки почти всегда требуется ручная доводка или полировка полости матрицы.
Экономика (цена)
- Стоимость часа работы: значительно выше.
- Электроды: их изготовление — это отдельная технологическая операция. На одну деталь может уйти 3–5 электродов разного размера (черновой, получистовой, чистовой). Стоимость комплекта графитовых электродов сложной формы может составлять до 30–40% от цены детали.
- Диэлектрик: используется дорогое углеводородное масло. Оно требует мощных систем фильтрации от сажи (продукта горения графита/металла), регулярной замены и контроля диэлектрической прочности.
- Скорость: материал снимается медленнее, чем проволокой. Процесс требует частых промывок и очистки от шлама.
Прямое сравнение: какой метод выбрать под вашу задачу
| Параметр | Проволочно-вырезная (Wire EDM) | Прошивная (Sinker EDM) |
|---|---|---|
| Типичная геометрия | Сквозные контуры, внешние и внутренние профили, тонкие стенки, острые углы. | Глухие полости, 3D-поверхности, внутренние радиусы, поднутрения, маркировка. |
| Минимальный радиус | Ограничен диаметром проволоки (теоретически R0,01 мм, практически R0,025–0,05 мм). | Ограничен радиусом при вершине электрода (сложно и дорого делать электроды с радиусом менее 0,1 мм). |
| Максимальная глубина | До 300–500 мм и более (при использовании направляющих и специальных технологий). | Практически не ограничена, но падает точность и растет износ электрода на глубинах более 100–150 мм. |
| Точность (позиционирование) | ±0,001–0,002 мм | ±0,002–0,005 мм (с учетом износа электрода) |
| Шероховатость (Ra) | От 0,1 мкм (зеркало) до 1,5 мкм | От 0,4 мкм (на спецрежимах) до 3,2 мкм (стандарт) |
| Стоимость электродов | Отсутствует (расходуется только дешевая проволока) | Высокая (графит/медные электроды + их предварительная фрезеровка) |
| Диэлектрик | Дистиллированная вода (дешево, экологично) | Специальное масло (дорого, требует вытяжки и фильтрации) |
| Производительность | Высокая на сквозных резах | Низкая, процесс размерный и медитативный |
| Когда применять | Когда нужно прорезать закаленную деталь насквозь с идеальной точностью. | Когда нужно сформировать глухую полость или рельеф в теле детали. |
Гибридные стратегии и ошибки технологов
Профессионалы редко выбирают «или-или». Оптимизация цены и сроков часто строится на комбинации методов:
- Электрод из проволоки. Чтобы сэкономить на изготовлении медного электрода для прошивки, сначала проволокой вырезают точную заготовку электрода из дешевой меди или графита.
- Проволока + прошивка. Глубокую полость матрицы (например, для оптики) черновой прошивкой делает Sinker EDM за часы, а финишный радиус R0.1 мм по периметру и чистовую поверхность Ra 0,2 мкм доводит проволока, если конструктивно можно предусмотреть выход.
- HEDM (High-speed EDM). Использование вращающегося дискового электрода. Это гибрид, позволяющий быстро обрабатывать плоскости и пазы, сочетая скорость фрезы и возможности эрозии.
Топ-3 ошибки при заказе ЭЭО
- Требование проволочной резки глухого кармана. Проволока физически не может закончить рез. Если карман нужен, его придется делать прошивным методом или проектировать деталь сборной.
- Игнорирование толщины перемычки электрода. При заказе прошивной обработки полостей с тонкими ребрами (менее 1 мм) технологи часто забывают, что электрод тоже должен иметь толщину. Ребро в 0,5 мм невозможно получить электродом, который сам имеет толщину 1 мм — он просто сгорит или сломается.
- Заказ «зеркала» там, где нужна адгезия. Шероховатость Ra 0,1 мкм идеальна для прозрачного пластика (не будет виден рисунок течения), но губительна для резины — деталь будет невозможно снять с формы. Для резины оптимально Ra 0,8–1,2 мкм, что дешевле в производстве.
Чек-лист для выбора метода (сохраните на стенд технолога)
Перед запуском детали в работу ответьте на три вопроса:
- Геометрия: полость глухая или сквозная?
- Сквозная — смотрим в сторону проволоки.
- Глухая, 3D, с поднутрениями — только прошивка.
- Материал и твердость: HRC > 55, твердый сплав, вязкая нержавейка?
- Да — электроэрозия (любой метод).
- Нет — возможно, выгоднее и быстрее обработать на высокоскоростном фрезере, если геометрия позволяет.
- Экономика партии:
- Партия 1–10 штук, сложная форма — электроэрозия вне конкуренции.
- Партия 1000+ штук — закладывайте в стоимость изготовление электродов (для прошивки) или время на проволоку и считайте, не выгоднее ли заказать вырубной штамп.
Итог
Выбор между проволочно-вырезным и прошивным станком — это не вопрос личных предпочтений, а строгая функция от геометрии детали. Проволока — это про идеальные сквозные контуры, острую кромку и высокую скорость. Прошивной станок — про сложные глухие формы, работу в объеме и создание рельефа.
В современном инструментальном цехе эти станки не конкуренты, а напарники. Правильное распределение задач между ними позволяет сократить цикл изготовления пресс-формы на 30–40% и снизить итоговую стоимость владения оснасткой, переводя ручную слесарную доводку в разряд исключительных операций. Инвестиция в понимание этих различий окупается на первой же сложной детали.
30.09.2026


